
Prečo sú nožnice z tvrdokovu nevyhnutné pre spracovanie ocele GO s vysokým obsahom kremíka
Elektrická oceľ s orientáciou na zrno je základom výroby jadra transformátora a žiadna trieda nie je náročnejšia ako oceľ s orientovaným zrnom s vysokým obsahom kremíka. Jeho vynikajúce magnetické vlastnosti majú svoju cenu: rovnaký obsah kremíka, ktorý znižuje straty v jadre, spôsobuje, že materiál je abrazívny, tvrdý a ťažko sa strihá. Karbidové nožnice sa stali priemyselným štandardom práve z tohto dôvodu. Poskytujú odolnosť proti opotrebeniu, stabilitu hrán a presnosť rezu, ktoré vyžaduje oceľ s orientovaným zrnom s vysokým obsahom kremíka, čím chránia kvalitu produktu aj ekonomiku výroby.
Pochopenie ocele orientovanej na zrno s vysokým obsahom kremíka
Oceľ s orientovaným zrnom s vysokým obsahom kremíka, tiež známa ako elektrooceľ s orientovaným zrnom, zvyčajne obsahuje 2,9 % až 3,5 % hmotnosti kremíka. Pridanie kremíka zvyšuje elektrický odpor, čo výrazne znižuje straty vírivými prúdmi v jadrách transformátorov. Riadený proces valcovania a žíhania vytvára Gossovu textúru, ktorá vyrovnáva kryštálové zrná v smere valcovania, aby sa optimalizovala vodivosť magnetického toku.
Výrobcovia transformátorov sa spoliehajú na tento materiál pri výrobe jadier, ktoré minimalizujú straty naprázdno a spoľahlivo fungujú pri vysokých hustotách toku. Je široko používaný v silových transformátoroch, distribučných transformátoroch a statoroch veľkých generátorov, kde sa magnetická účinnosť premieta priamo do prevádzkových úspor. Rovnaké metalurgické vlastnosti, vďaka ktorým je táto oceľ magneticky účinná, však tiež predstavujú vážne výzvy pre rezné nástroje.
Kompromis: Vyšší obsah kremíka zlepšuje magnetický výkon, ale zvyšuje tvrdosť a krehkosť, vďaka čomu je oceľ podstatne ťažšie strihateľná ako bežná nízkouhlíková oceľ.
Prečo štandardné čepele zápasia so silikónovou oceľou
Bežné strihacie čepele, zvyčajne vyrobené z rýchloreznej ocele alebo nástrojovej ocele, sa pri spracovaní ocele s vysokým obsahom kremíkového zrna rýchlo opotrebúvajú. Tri faktory urýchľujú degradáciu čepele:
- Abrazívny oxidový povlak: Izolačný náter nanesený na oceľový povrch je vysoko abrazívny a na ostrí čepele pôsobí ako brúsny papier.
- Pracovné vytvrdzovanie: Samotný proces strihania spevňuje oblasť rezu, čím sa následné rezy postupne sťažujú.
- Vysoká tvrdosť materiálu: S hodnotami tvrdosti vysoko nad bežnou uhlíkovou oceľou spôsobuje kremíková oceľ rýchlejšie zaoblenie hrán a mikroštiepenie.
Keď sa čepeľ otupuje, nemôže čisto zlomiť materiál. Namiesto toho sa natiahne a potom roztrhne list, čím sa pozdĺž okraja rezu vytvárajú výrazné otrepy. To je miesto, kde tvrdokovové nožnice menia ekonomiku a kvalitu celého procesu.
| Výkonový faktor | Vysokorýchlostná oceľová čepeľ | Karbidové nožnice |
|---|---|---|
| Tvrdosť | 63 až 67 HRC | 85 až 94 HRA |
| Odolnosť proti opotrebovaniu | Mierne | Výborne |
| Stabilita okrajov | Spravodlivé | Superior |
| Interval prebrúsenia | Krátke | 3 až 5 krát dlhšie |
| Ovládanie otrepov | Rýchlo degraduje | Konzistentné |
Hlavné výhody karbidových nožových nožov
Čepele z karbidu volfrámu kombinujú extrémnu tvrdosť s dostatočnou húževnatosťou, aby vydržali vysoké strihové sily. Matrica zo slinutého karbidu poskytuje niekoľko špecifických výhod pre spracovanie ocele s vysokým obsahom kremíka:
- Predĺžená životnosť medzi prebrúsením
- Konzistentná geometria hrán počas dlhých výrobných sérií
- Čistý lom s minimom otrepov a mikrotrhlín
- Vyššie rýchlosti strihania bez nadmerného vytvárania tepla
Na rozdiel od nástrojovej ocele, ktorá pri zvýšených teplotách mäkne, si karbid zachováva svoju tvrdosť aj pri náročnom tepelnom a mechanickom zaťažení. Hoci počiatočné obstarávacie náklady na čepeľ z tvrdokovu prevyšujú cenu čepele z rýchloreznej ocele, náklady na jeden rez sú výrazne nižšie. Menej výmeny čepele znamená menej prestojov, menej odpadu a nižšie náklady na prácu pri výmene nástroja.
Ako kvalita rezania ovplyvňuje výkon jadra transformátora
Výška otrepu a kvalita hrán priamo určujú, či jadro transformátora splní svoje ciele magnetickej straty. Nadmerné otrepy vytvárajú elektrický kontakt medzi susednými lamelami, čo umožňuje tok interlaminárnych prúdov a zvyšuje straty vírivými prúdmi. Karbidové kotúče vytvárajú čistú, štvorcovú strižnú plochu, udržiavajú výšku ostrapov pod prijateľnými prahovými hodnotami a zachovávajú izoláciu medzi lamináciami.
Presne vyrezané listy tiež zlepšujú faktor stohovania. Hladké, ploché okraje umožňujú lamináciám tesne priliehať k sebe, čím sa zväčšuje efektívna plocha prierezu jadra a znižuje sa počet listov potrebných na dosiahnutie cieľového prierezu toku.
 ZXD-440 Automatická linková linka na stohovanie jadra transformátora Táto linka priamo nadväzuje na priečnu strihaciu linku, čo umožňuje súčasné strihanie a stohovanie bez ručnej manipulácie. Zabezpečuje konzistentnú rozmerovú presnosť naprieč lamináciami, čo je rozhodujúce pre následné operácie automatického stohovania. Zobraziť produkt →
Následné zariadenia, ako sú automatické linky na stohovanie jadra, závisia od rozmerovej konzistencie prichádzajúcich listov. Čepeľ, ktorá sa posúva dokonca o niekoľko mikrónov, vytvára progresívne chyby stohovania, ktoré sa znásobujú na tisíckach laminácií.
Karbidové čepele v moderných líniách rezu z kremíkovej ocele
Súčasné spracovanie kremíkovej ocele sa spolieha na vysokorýchlostné linky na rezanie na dĺžku, ktoré integrujú odvíjanie, vyrovnávanie, strihanie a stohovanie v jednom nepretržitom toku. Tieto linky bežia s vysokou priepustnosťou a akákoľvek výmena čepele spôsobuje prestoje. Karbidové nožnice obmedzujú prestávky na údržbu a udržujú presnosť stabilnú, vďaka čomu sú nevyhnutné pre automatizované výrobné prostredia.
Výrobcovia ako Jiangsu Jingtianxia Electric Technology, poskytovateľ linky z kremíkovej ocele narezané na dĺžku , navrhujú svoje strihacie stanice podľa možností tvrdokovových nástrojov. Napríklad linka na rezanie z kremíkovej ocele HJDZ440 je navrhnutá tak, aby udržiavala prísne rozmerové tolerancie pri dlhých sériách, presne v prevádzkových podmienkach, v ktorých tvrdokovové čepele vynikajú.
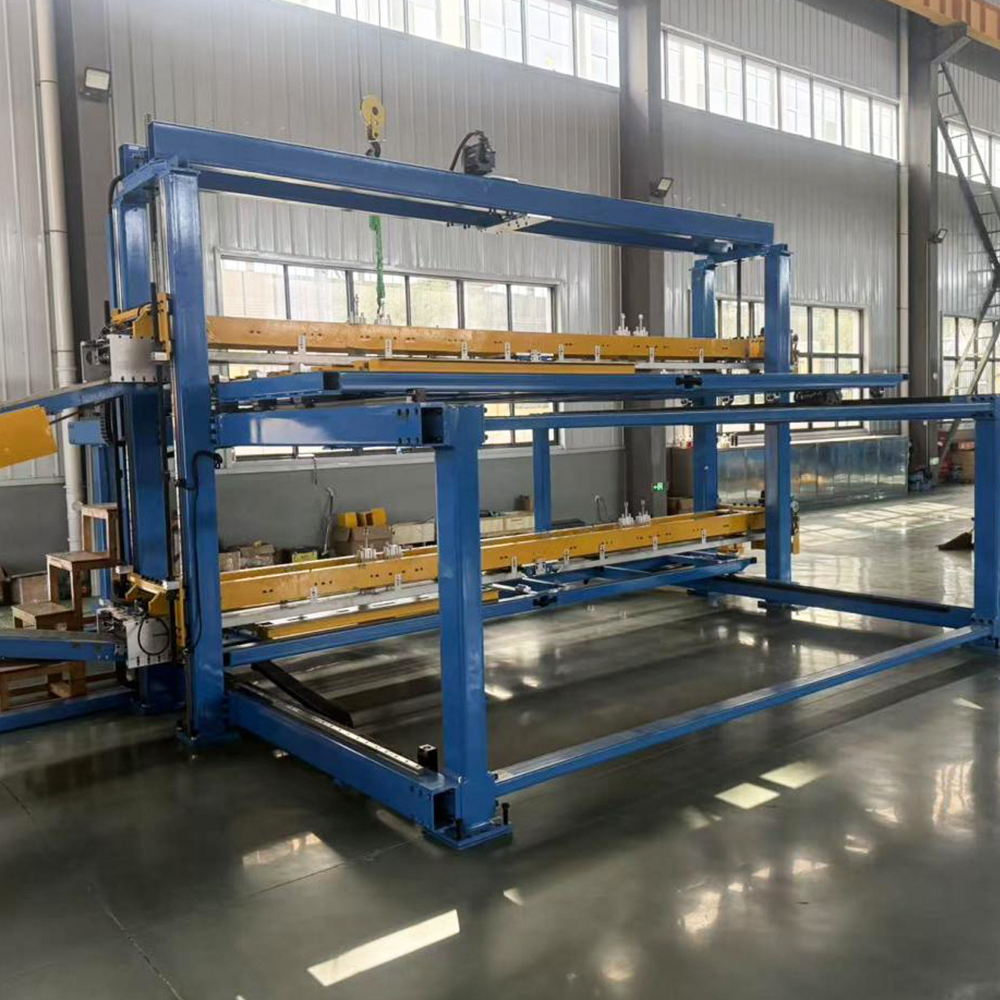 HJ-DZ-440 Silikónová oceľ rezaná na dĺžku Vysoko presná strihacia linka so servoriadením Siemens a nástrojmi z tvrdokovu, dosahujúca presnosť rezu ±0,2 mm. Podporuje offline aj in-line stohovanie, vďaka čomu je vhodný pre dlhosériovú výrobu, kde je dôležitá kvalita hrán a opakovateľnosť. Zobraziť produkt →
Pre operácie s užšou šírkou pásu alebo ľahším rozsahom strihov ponúka strihacia linka z kremíkovej ocele HJDZ300 rovnaký dôraz na kvalitu hrán a opakovateľnosť, pričom sa opäť spolieha na nožnice z tvrdokovu, aby poskytovali konzistentné výsledky.
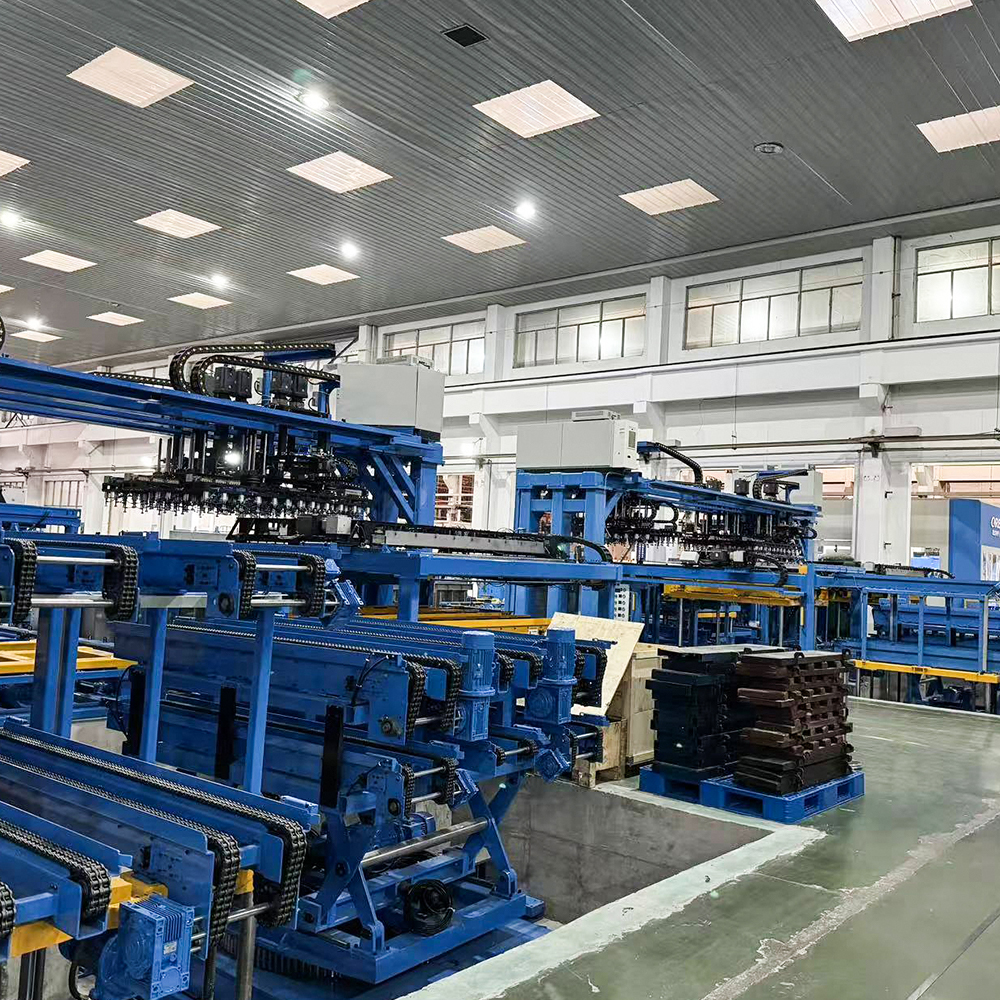 HJ-DZ-300 Linka na strihanie kremíkovej ocele Kompaktná strihacia linka určená pre malých a stredných výrobcov transformátorov, šírky spracovania do 300 mm. Ponúka rovnakú presnosť ako väčšie modely, s presnosťou poháňanou servomotorom a nízkou hlučnosťou, ideálne pre multi-odrodovú, malosériovú výrobu. Zobraziť produkt →
Výber správnej triedy karbidov a geometrie
Nie všetky tvrdokovové čepele fungujú rovnako. Efektívne spracovanie ocele s orientovaným zrnom s vysokým obsahom kremíka závisí od prispôsobenia triedy a geometrie špecifickým parametrom linky.
Karbidová trieda
Vyšší obsah kobaltu zvyšuje húževnatosť, ale znižuje tvrdosť; nižší obsah kobaltu zlepšuje odolnosť proti opotrebovaniu, ale zvyšuje krehkosť. Väčšina aplikácií na strihanie kremíkovej ocele používa triedy s obsahom kobaltu medzi 6% a 15%, čím sa vyrovnáva odolnosť proti nárazu so životnosťou hrany.
Geometria čepele
- Uhly sklonu a vôle riadia rozloženie napätia počas strihania.
- Stabilná rezná hrana s kontrolovaným polomerom honovania zabraňuje vylamovaniu pri prvom kontakte.
- Dostatočná vôľa chrbta znižuje trenie medzi čepeľou a odizolovaným plechom.
Maximalizácia životnosti čepele prostredníctvom údržby
Pravidelná kontrola a včasné prebrúsenie udržujú tvrdokovové nožnice v optimálnom stave. Čepele by sa mali prebrúsiť skôr, ako sa rozpadnutie hrán stane viditeľným, pretože skryté mikročipy urýchľujú ďalšie poškodenie. Presné brúsne zariadenie a kvalifikovaná obsluha sú nevyhnutné na opätovné vytvorenie pôvodnej reznej geometrie bez toho, aby došlo k popáleniu pri brúsení.
Mazanie a upínací moment tiež ovplyvňujú stabilitu čepele, takže operátori by mali dodržiavať špecifikácie výrobcu stroja pre každú strihaciu linku. Udržiavanie súpravy náhradných nožov pripravenej znižuje núdzové prestoje a robí z plánovaného prebrúsenia rutinnú súčasť plánovania výroby.
Často kladené otázky
Q1: Ako často by sa mali tvrdokovové nožnice prebrúsiť?
Interval prebrúsenia závisí od triedy materiálu, hrúbky pásu, rýchlosti strihania a kvality čepele. V prípade ocele s orientovaným zrnom s vysokým obsahom kremíka za normálnych výrobných podmienok vydržia čepele z tvrdokovu zvyčajne tri až päťkrát dlhšie ako čepele z rýchloreznej ocele, pričom intervaly sa bežne pohybujú od niekoľkých týždňov až mesiacov nepretržitej prevádzky.
Q2: Zvládnu karbidové čepele všetky druhy kremíkovej ocele?
Áno, pri správnom výbere akosti a geometrii ostria môžu čepele z karbidu strihať orientované zrno, vysokokremíkové a dokonca aj polospracované elektrooceli. Optimálna trieda karbidu sa však môže líšiť v závislosti od tvrdosti materiálu a typu povlaku.
Otázka 3: Prečo sa objavujú otrepy aj pri čepeľiach z tvrdokovu?
K tvorbe otrepov môže dôjsť, keď je vôľa kotúča nesprávna, ochranný kryt kotúča je opotrebovaný alebo podpera listu je nesprávne zarovnaná. Karbidové čepele znižujú frekvenciu otrepov, ale nedokážu kompenzovať mechanické vychýlenie v strihacom stroji. Rutinná údržba celej strihacej stanice zostáva životne dôležitá.
Spracovanie ocele orientovanej na zrno s vysokým obsahom kremíka nenecháva priestor na kompromisy. Vynikajúci magnetický výkon tohto materiálu kladie mimoriadne požiadavky na rezné nástroje a iba tvrdokovové strihacie čepele dôsledne poskytujú stabilitu ostria, odolnosť proti opotrebovaniu a rezanie bez otrepov, ktoré si vyžaduje moderná výroba jadra transformátora. Evolúcia modernizované inteligentné spracovateľské zariadenia pokračuje v posilňovaní tohto prístupu založeného na presnosti a pre výrobcov, ktorí skúmajú automatizovanú výrobu jadra, nie je výber materiálu čepele malým spotrebným rozhodnutím, ale strategickým faktorom, ktorý určuje kvalitu jadra, prevádzkyschopnosť výroby a dlhodobé prevádzkové náklady.
-
Mobil
+86-18351152766
-
E-mail
479279940@qq.com
-
Adresa
Park č. 3, dedina Jiangcun, mesto Liangxu, okres Jiangyan, mesto Taizhou, provincia Ťiang-su, Čína


Autorské práva © Jiangsu Jingtianxia Electric Technology Co., Ltd. Všetky práva vyhradené.Špecializácia na výrobu transformátorových jadier