
Základné stohovacie a montážne linky: presnosť, proces a výkon
Výroba jadra transformátora predstavuje jeden z najdôležitejších procesov vo výrobe elektrických zariadení. Výkon, účinnosť a spoľahlivosť transformátora závisí v podstate od toho, ako presne je jeho jadro naskladané a zmontované. Stohovacie a montážne linky jadier sa vyvinuli z manuálnych, prácne náročných operácií na vysoko automatizované, digitálne riadené systémy, ktoré poskytujú bezprecedentnú presnosť a konzistentnosť. Tento článok skúma technické aspekty stohovania jadier, vývoj montážnych liniek a merateľné výhody modernej automatizácie.
Pochopenie stohovania jadier vo výrobe transformátorov
Stohovanie jadier je proces montáže tenkých plechov z elektroocele s orientovaným zrnom do kompletného jadra transformátora. Tieto lamely, typicky 20 gauge alebo tenšie, sú potiahnuté izolačným materiálom na každej strane, aby sa minimalizovali straty vírivými prúdmi. Jadro poskytuje uzavretú dráhu pre magnetický tok spájajúce primárne a sekundárne vinutie, vďaka čomu je jeho konštrukcia kritická pre výkon transformátora.
Základné princípy konštrukcie jadra
Jadro musí spĺňať niekoľko technických požiadaviek:
- Kontinuita magnetickej dráhy: Laminácie musia byť zarovnané, aby sa vytvorili neprerušované magnetické obvody.
- Minimálne vzduchové medzery: Stupňovité preplátované spoje vyžadujú medzery menšie ako 2 mm, aby sa zabránilo úniku taviva a lokalizovanému ohrevu.
- Kontrola otrepov: Tenké oceľové závity z rezania musia byť minimalizované, aby sa zabránilo čiastočnému vybitiu v olejových transformátoroch.
- Štvorec a kolmosť: Magnetické obvody musia udržiavať presné geometrické vzťahy.
- Tesnosť stohu: Správna kompresia znižuje hladinu hluku a zabraňuje poškodeniu spôsobenému vibráciami.
Kľúčový poznatok: Medzera v krokových spojoch priamo koreluje s účinnosťou transformátora. Dokonca aj malé odchýlky môžu zvýšiť straty naprázdno o 3-5% a zvýšiť hladinu prevádzkového hluku o niekoľko decibelov. Modernéé automatizované systémy sú navrhnuté tak, aby udržiavali presnosť na úrovni mikrónov naprieč tisíckami laminačných vrstiev.
Materiály na laminovanie jadra a ich vplyv na stohovanie
Výber materiálu jadra zásadne ovplyvňuje proces stohovania. Jadrá transformátorov používajú vysokokvalitnú elektrooceľ s orientovaným zrnom s malým percentom kremíka na zníženie hysteréznych strát. Materiál je zvinutý do tenkých plátov a potiahnutý izolačnými vrstvami, aby sa minimalizovali straty vírivými prúdmi.
| Materiálne vlastníctvo | Vplyv na stohovanie | Zohľadnenie kvality |
|---|---|---|
| Orientácia zŕn | Určuje uhly rezu a smer stohovania | Pre magnetické vlastnosti musí byť zachovaná konzistentná orientácia |
| Izolačný náter | Ovplyvňuje spôsoby lepenia a stohovací tlak | Počas manipulácie musí zostať neporušený |
| Tolerancia hrúbky | Ovplyvňuje presnosť výšky stohu | Kumulatívne zmeny hrúbky ovplyvňujú konečné rozmery |
| Úroveň otrepu okrajov | Vyžaduje rezacie zariadenie s presným ovládaním | Priamo ovplyvňuje tesnosť stohovania a integritu izolácie |
Proces stohovania musí zohľadňovať tieto materiálové charakteristiky pri zachovaní zarovnania medzi tisíckami laminácií. Aj pri vysokokvalitných materiáloch metóda stohovania výrazne ovplyvňuje konečný výkon transformátora.
Manuálne stohovanie vs. automatické stohovanie
Priemysel vo veľkej miere prešiel z manuálneho stohovania na automatizované systémy. Zatiaľ čo ručné stohovanie zostáva v niektorých aplikáciách bežné, predstavuje inherentné výzvy, ktoré riešia automatizované linky.
Vlastnosti manuálneho stohovania
- Proces náročný na prácu a čas
- Sklon k ľudským chybám a nedôslednosti
- Variabilná tesnosť stohu a kvalita zarovnania
- Nižšia produktivita a vyššie náklady na prácu
- Vo veľkej miere sa spolieha na zručnosti a školenie technikov
Výhody automatického stohovania
- Konzistentná, opakovateľná kvalita stohovania vo všetkých výrobných sériách
- Eliminácia ľudskej chyby pri umiestňovaní laminácie
- Výrazne vyššia výrobná kapacita
- Znížené straty naprázdno a nižší prevádzkový hluk
- Nižšie náklady na prácu a lepšia bezpečnosť na pracovisku
Odvetvový štandard: Automatizované systémy stohovania jadier preukázali zníženie hluku približne o 5 decibelov a zníženie strát bez zaťaženia približne o 5 % v porovnaní s ručne ukladanými jadrami. Tieto zlepšenia predstavujú významné prevádzkové úspory počas životnosti transformátora.
Automatizované systémy stohovania jadra: Architektúra a prevádzka
Modern Stohovacie a montážne linky jadier integrovať presné rezanie s automatizovaným stohovaním v kontinuálnom alebo polokontinuálnom procese. Séria GEORG autostack je príkladom schopností súčasných systémov.
Systémové komponenty
- Odvíjanie a kŕmenie: Cievky z elektroocele sa odvíjajú a privádzajú do rezacieho systému pod kontrolou napätia.
- Presné strihanie: Servo riadené rezacie jednotky vytvárajú laminácie s presnosťou na úrovni mikrónov a kontrolovanou úrovňou otrepov.
- Stredná doprava: Narezané lamináty sa prepravujú do stohovacích polôh pomocou špecializovaných dopravníkových systémov.
- Integrácia elektronického stohovača: Automatizované zakladače umiestňujú každú lamináciu presne na rastúci stoh.
- Lisovanie a páskovanie: Dokončené stohy sú komprimované a zabezpečené pre ďalšie spracovanie.
Stohovacia sekvencia pre jadrá typu E
Typická automatizovaná postupnosť stohovania sa riadi systematickým vzorom:
- Lamináty stredovej nohy sú podávané a umiestnené na E-zásobník.
- Premiestnenie stohovacích dopravníkov na prijímanie vonkajších lamiel nôh.
- Vonkajšie lamely sú uložené na oboch stranách jadra.
- Laminácie spodného strmeňa sú otočené a umiestnené na základni.
- Laminácie horného strmeňa sú uložené na samostatnom stohu.
- Proces sa opakuje pre každú vrstvu a vytvára jadro vrstvu po vrstve.
Táto sekvencia, ktorá sa vykonáva stovky alebo tisíckrát na jadro, vyžaduje presnú koordináciu viacerých dopravníkov a polohovacích systémov. Moderné linky dosahujú túto koordináciu prostredníctvom integrovanej správy údajov a kontroly v reálnom čase.
Kontrola kvality pri stohovaní jadra
Zabezpečenie kvality počas stohovania je nevyhnutné na dosiahnutie cieľov výkonu transformátora. Počas celého procesu sa musí monitorovať a kontrolovať niekoľko kritických parametrov.
Kritické parametre kvality
- Presnosť výšky stohu: Musí zodpovedať konštrukčným špecifikáciám v rámci úzkych tolerancií.
- Zarovnanie vrstiev: Každá laminácia musí byť umiestnená presne vzhľadom na vrstvu pod ňou.
- Konzistencia medzier: Medzery medzi presahmi musia zostať menšie ako 2 mm cez všetky spoje.
- Kontrola otrepov: Otrepy spôsobené rezaním sa musia minimalizovať, aby sa zabránilo čiastočnému vybitiu.
- Tesnosť stohu: Tlaková sila musí pôsobiť rovnomerne na celé jadro.
- Hranatosť: Magnetické obvody musia udržiavať kolmé vzťahy.
Metódy merania a overovania
- Laserové meracie systémy na monitorovanie výšky a polohy v reálnom čase
- Obrazové systémy na overovanie rozmerov
- Spätná väzba snímača pre kontrolu sily počas lisovania
- Protokolovanie údajov pre sledovateľnosť a optimalizáciu procesov
- Overenie rozmerov po vrstvení pomocou merania súradníc
Tieto opatrenia na kontrolu kvality sú účinné len vtedy, keď sú integrované do samotného procesu stohovania. Automatizované linky so spätnoväzbovými systémami snímačov dokážu detekovať a korigovať odchýlky v reálnom čase, čím zaisťujú konzistentnú kvalitu všetkých vyrobených jadier.
Inovácie v technológii stohovania jadra
Nedávne inovácie v technológii stohovania jadier zmenili výrobné prostredie. Vývoj inteligentných, plne automatických výrobných liniek predstavuje významný míľnik v tomto odvetví.
Digitálna integrácia a Priemysel 4.0
Moderné jadrové stohovacie linky sa vyznačujú priamym prenosom dát z rezacích systémov do stohovacieho zariadenia. Táto integrácia umožňuje:
- Digitálne nastavenie parametrov pre rôzne modely transformátorov
- Rýchle prepínanie medzi špecifikáciami produktu
- Automatické nastavenie uhlov rezu a postupnosti ukladania
- Zber údajov v reálnom čase na monitorovanie kvality
- Centralizované digitálne riadenie celého výrobného procesu
Offline vs. Inline stohovanie
- Inline stohovanie: Stohovací systém je integrovaný priamo s rezacou linkou, čo umožňuje nepretržitú výrobu. Vhodné pre veľkoobjemovú, štandardizovanú výrobu jadra.
- Offline stohovanie: Stohy jadier sa montujú oddelene od procesu rezania. To umožňuje flexibilnejšie plánovanie a je vhodné pre väčšie a zložitejšie jadrá.
Oba prístupy ponúkajú odlišné výhody a výber závisí od požiadaviek na výrobu, veľkosti jadra a objemu. Niektorí výrobcovia používajú hybridné prístupy na maximalizáciu účinnosti v rôznych produktových radoch.
Výkonové výhody presného stohovania jadier
Presnosť stohovania jadra sa priamo premieta do zlepšenia výkonu transformátora. Automatizované stohovacie linky poskytujú konzistentné, merateľné výhody, ktoré ovplyvňujú celý životný cyklus transformátora.
Znížené straty bez zaťaženia
Presné stohovanie znižuje magnetickú reluktanciu a minimalizuje straty vírivými prúdmi. Automatizované systémy môžu dosiahnuť zníženie strát približne o 5 % v porovnaní s ručným stohovaním, čo sa premieta do významných úspor energie počas prevádzkovej životnosti transformátora.
Nižšia prevádzková hlučnosť
Konzistentná tesnosť zásobníka a zarovnanie znižujú účinky magnetostrikcie, ktoré spôsobujú bzučanie transformátora. Zníženie hladiny hluku o približne 5 decibelov bolo zdokumentované pre transformátory postavené s automatizovanými stohovacími systémami.
Zvýšená spoľahlivosť
Presné stohovanie znižuje riziko horúcich miest, čiastočného vybitia a mechanickej únavy. Tieto faktory prispievajú k dlhšej životnosti transformátora a nižším nárokom na údržbu.
Konzistentná kvalita
Automatizované linky produkujú rovnaké úrovne kvality naprieč všetkými jadrami, čím sa eliminujú variabilita spôsobená zručnosťou operátora alebo únavou. Táto konzistentnosť je nevyhnutná pre splnenie prísnych zákazníckych špecifikácií a regulačných požiadaviek.
Stoly na stohovanie jadra a vybavenie
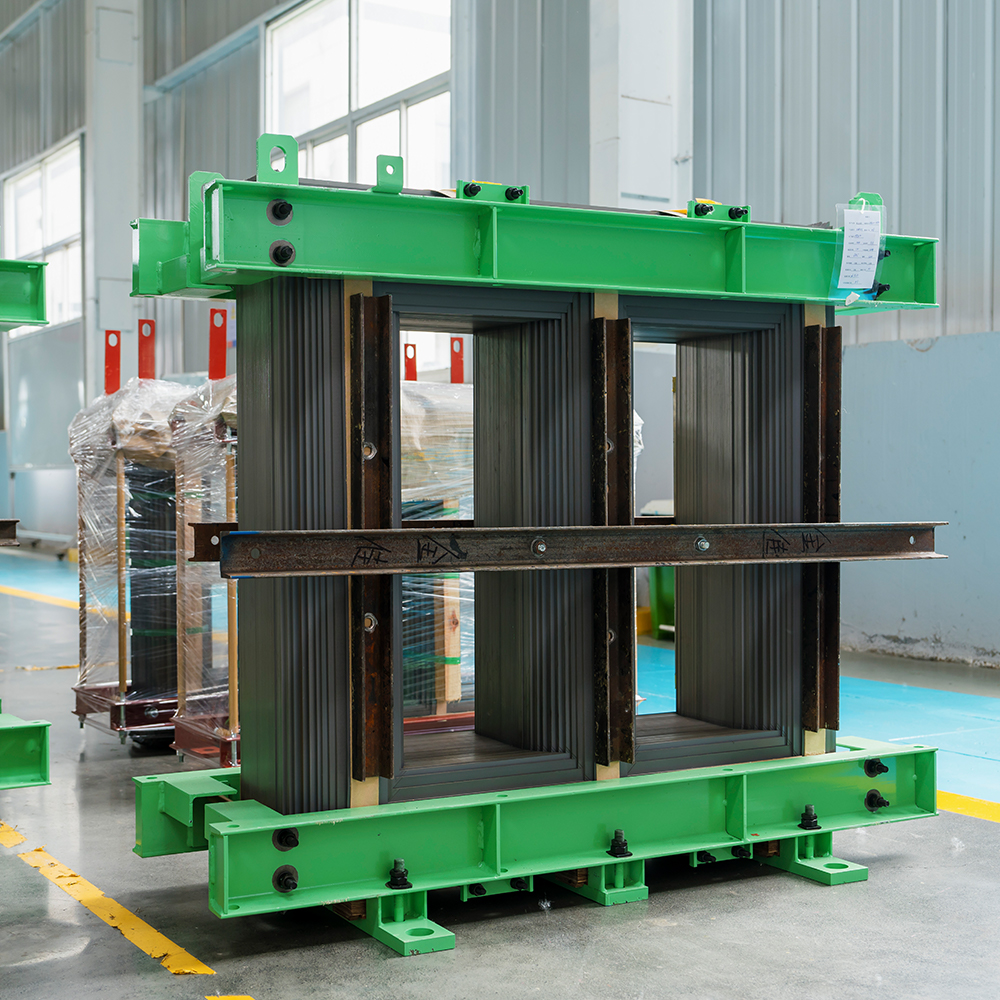
Stohovanie jadier vyžaduje robustné zariadenie schopné zvládnuť hmotnosť a rozmery jadier transformátorov. Stohovacie stoly poskytujú základ pre manuálne aj automatizované montážne procesy.
Kľúčové špecifikácie vybavenia
- Rozsah kapacity: Stohovacie stoly sú dostupné s nosnosťou od 1 tony do 300 ton a viac.
- Výška stohovania: Systémy dokážu prispôsobiť výšku stohu až 1 800 mm alebo viac.
- Počet nôh: Zariadenie môže podporovať jadrá s až 5 nohami.
- Metódy polohovania: Stohovacie kolíky, bočné zarážky a rohové zarážky poskytujú presné umiestnenie laminácie.
- Dodatočné vybavenie: Lisovacie jednotky, páskovacie systémy a predzásobovacie regály zvyšujú efektivitu výroby.
Tieto špecifikácie zariadení určujú typy a veľkosti transformátorov, ktoré je možné vyrobiť. Výrobcovia vyberajú zariadenia na základe portfólia produktov a výrobných požiadaviek.
Bežné otázky týkajúce sa stohovania jadra a montážnych liniek
Q1: Čo je stohovanie jadra pri výrobe transformátorov?
Stohovanie jadra je proces montáže tenkých, zrnito orientovaných elektrooceľových lamiel do štruktúry jadra transformátora. Laminácie sú presne zarovnané a naskladané vrstvu po vrstve, aby vytvorili kompletný magnetický obvod. Tento proces vyžaduje presnosť na úrovni mikrónov, aby sa zabezpečil optimálny výkon transformátora.
Q2: Aký je rozdiel medzi manuálnym a automatickým stohovaním jadra?
Manuálne stohovanie sa spolieha na skúsených technikov, ktorí umiestnia každú lamináciu individuálne, zatiaľ čo automatické stohovanie využíva presné vybavenie so servoriadením a spätnou väzbou snímača. Automatizované systémy ponúkajú vyššiu konzistenciu, vyššiu rýchlosť výroby a lepšiu kontrolu kvality v porovnaní s manuálnymi metódami. Väčšina moderných výrobcov transformátorov používa pre výkonové transformátory automatizované stohovanie.
Otázka 3: Čo sú to stupňovité spoje pri stohovaní jadra?
Stupňovité preplátované spoje sú metódou prekrývania susedných laminácií v jadre, aby sa zmenšili vzduchové medzery a minimalizoval sa únik toku. Medzera v presahu musí byť menšia ako 2 mm, aby sa predišlo lokálnym stratám tepla a energie. Správne zarovnanie stupňovitého presahu je nevyhnutné pre účinnosť transformátora.
Q4: Aké faktory ovplyvňujú kvalitu stohovania jadra?
Medzi kritické faktory patrí presnosť zarovnania laminácie, tesnosť stohu, kontrola medzery v spojoch stupňovitého preplátovania, úrovne otrepov pri rezaní, kolmosť magnetických obvodov a konzistentnosť stohovacieho tlaku. Každý faktor musí byť starostlivo kontrolovaný, aby sa dosiahol optimálny výkon transformátora.
Otázka 5: Aké sú výhody automatického stohovania jadra?
Automatizované stohovanie jadra poskytuje konzistentnú kvalitu, eliminuje ľudské chyby, zvyšuje výrobnú kapacitu, znižuje náklady na pracovnú silu a zvyšuje bezpečnosť. Produkuje tiež jadrá s nižšími stratami bez zaťaženia a zníženým prevádzkovým hlukom v porovnaní s ručne skladanými jadrami.
Otázka 6: Ako funguje E-stohovač pri montáži jadra?
E-stohovač sa integruje so zariadením na rezanie jadier na automatické umiestňovanie laminácií na stoh jadier. Prijíma narezané lamely z rezacej linky, prepravuje ich do stohovacej polohy pomocou dopravníkov a ukladá ich s presným vyrovnaním. E-stohovač zachováva konzistentnú kvalitu stohovania naprieč tisíckami laminácií.
Q7: Aká je typická postupnosť stohovania pre jadro transformátora typu E?
Sekvencia stohovania pre jadro typu E zahŕňa striedanie laminácií strednej nohy s lamináciami vonkajšej nohy v špecifickom vzore. Dopravníky prepravujú každú lamelu na jej určenú pozíciu, pričom systém sa otáča medzi stredovým, vonkajším a strmeňovým umiestnením. Táto postupnosť vytvára jadro vrstvu po vrstve, kým sa nedosiahne plná výška.
Q8: Aké opatrenia na kontrolu kvality sa používajú pri stohovaní jadra?
Opatrenia na kontrolu kvality zahŕňajú laserové meranie v reálnom čase na monitorovanie výšky, systémy videnia na overenie rozmerov, spätnú väzbu snímača na kontrolu sily a zaznamenávanie údajov pre vysledovateľnosť. Tieto systémy zisťujú a opravujú odchýlky počas procesu stohovania, aby sa zabezpečila konzistentná kvalita.
-
Mobil
+86-18351152766
-
E-mail
479279940@qq.com
-
Adresa
Park č. 3, dedina Jiangcun, mesto Liangxu, okres Jiangyan, mesto Taizhou, provincia Ťiang-su, Čína


Autorské práva © Jiangsu Jingtianxia Electric Technology Co., Ltd. Všetky práva vyhradené.Špecializácia na výrobu transformátorových jadier